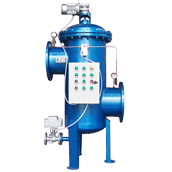
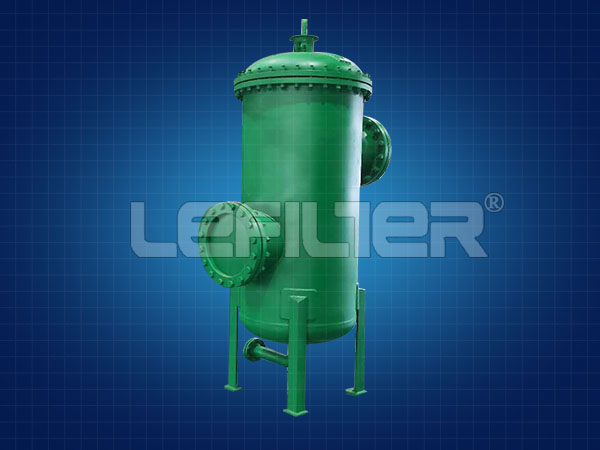
石油化工行业的生产用水成分复杂,不仅含有大量悬浮物、胶体,部分工艺废水还含有微量油类物质,对水处理预处理设备的抗污染能力、耐腐蚀性能要求极高,多介质过滤器凭借稳定的过滤性能,成为石化行业水处理系统的首选预处理设备。在炼化项目的新鲜水预处理环节,多介质过滤器可有效去除原水中的泥沙、胶体,降低后续超滤、反渗透系统的进水污染指数,保障整个中水回用系统的长期稳定运行,帮助石化企业实现水资源的循环利用,大幅降低新鲜水取水量,满足国家对高耗水行业的节水管控要求。

针对石化行业含油废水的预处理场景,还可以在多介质过滤器的滤料层中添加改性无烟煤,利用其丰富的孔隙结构和吸附性能,在拦截悬浮物的同时吸附水中的少量浮油,避免油分污染后续的精细处理单元,防止油类物质附着在反渗透膜表面造成不可逆的污染。很多石化企业的循环水系统也大量使用多介质过滤器,去除生产管道中产生的腐蚀铁锈、工艺介质泄漏带来的悬浮杂质,防止这些杂质堵塞换热器的细小管道,造成换热效率下降,影响炼化装置的正常连续运行,避免因为换热器堵塞导致的非计划停车,给企业带来巨额的生产损失。
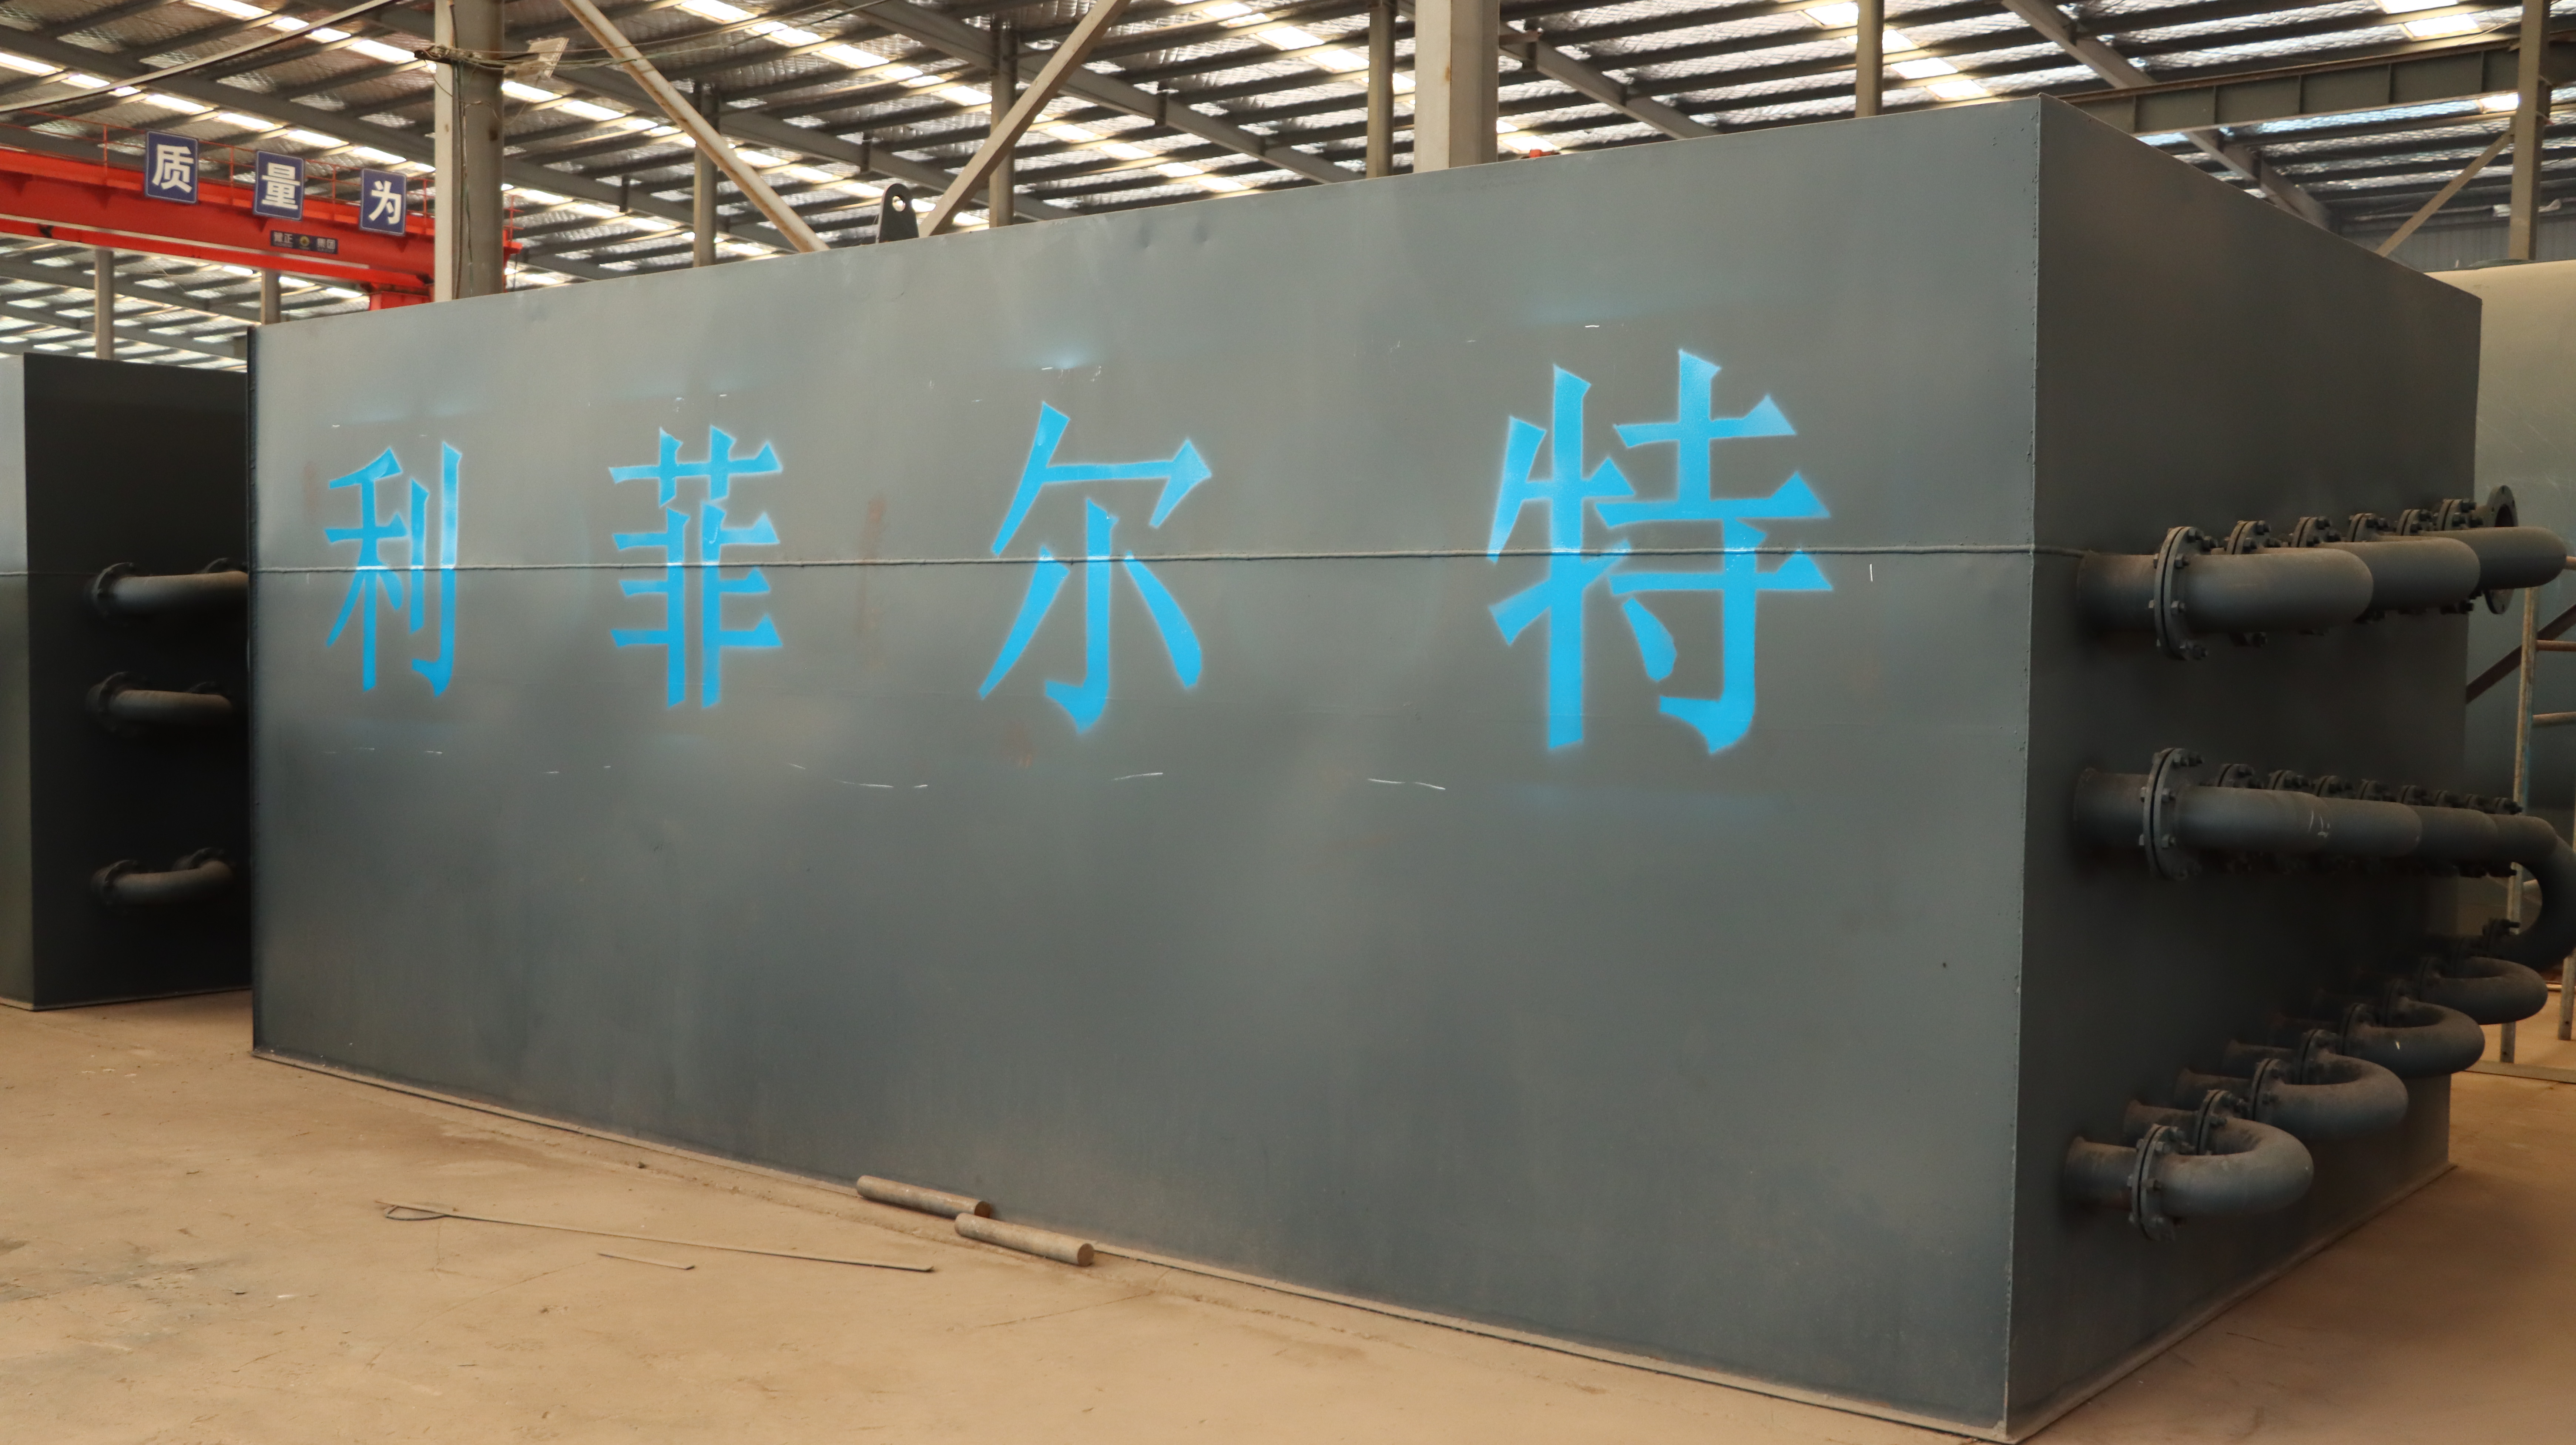
石化行业的多介质过滤器通常选用双层衬胶碳钢材质,设备内部经过严格的电火花检测,确保无防腐缺陷,耐受工业循环水中的缓蚀剂、阻垢剂等化学药剂的长期腐蚀,设备设计寿命可达10年以上。部分位于北方的石化厂区,还会对设备的进出水管道增加伴热保温装置,冬季系统长期停用时,彻底排空设备内部的存水,避免低温冻坏滤料和内部布水组件。在国内很多大型炼化一体化项目中,数十台并联的多介质过滤器组成庞大的预处理阵列,每小时可处理数千吨工业用水,为整个厂区的生产系统提供稳定合格的水源,通过合理的配置与运维,多介质过滤器可以在石化复杂工况下长期稳定运行,为整个生产系统的水系统安全保驾护航。